


Problem mit Schlacke beim Laserschneiden ist eines der häufigsten Qualitätsprobleme beim Laserschneiden. Wenn Sie übermäßige Schlackenbildung an der Unterkante Ihres Werkstücks, eine schlechte Schnittqualität oder einen erhöhten Nachbearbeitungsaufwand feststellen, sind Sie nicht allein. Erfahrungsgemäß wird Schlackenbildung meist durch falsche Schnittparameter, ungeeignete Hilfsgaseinstellungen, Düsenprobleme oder Verunreinigungen der optischen Komponenten verursacht. In diesem Leitfaden erkläre ich die häufigsten Ursachen. Laserschneiden Wir helfen Ihnen bei der Behebung von Schlackenproblemen und bieten Ihnen praktische Schritte zur Fehlerbehebung, damit Sie saubere, präzise Schnitte wiederherstellen und die Produktionseffizienz steigern können.
Das Problem der Laserschneidschlacke verstehen
Was ist Schlacke beim Laserschneiden?
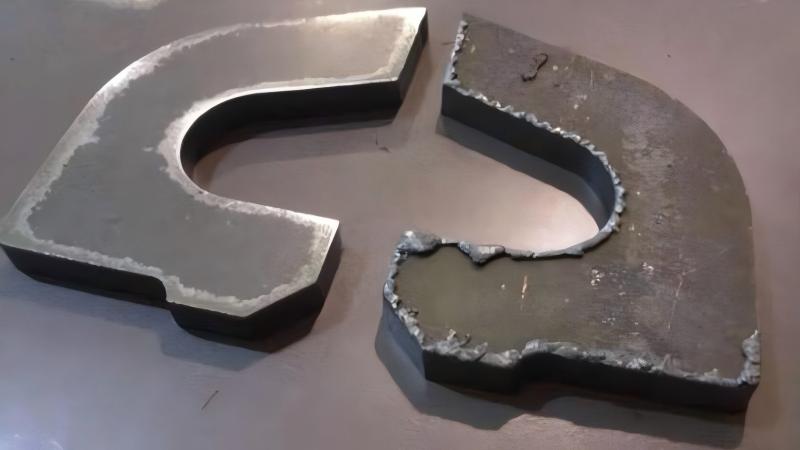
Als Schlacke bezeichnet man geschmolzenes Metall, das beim Schneidprozess nicht vollständig aus der Schnittfuge entfernt wird. Anstatt vom Hilfsgas weggeblasen zu werden, erstarrt es und haftet an der Unterkante des Werkstücks.
Gemeinsame Merkmale sind:
- Raue Unterkanten
- Übermäßige Schlackenbildung
- Schwierige Nachbearbeitung
- Verminderte Teilequalität
Das Verständnis der Art und des Aussehens der Schlacke kann helfen, die Ursache schneller zu ermitteln.
Warum die Schlackenbildung wichtig ist
Das Ignorieren von Schlackenproblemen beim Laserschneiden kann zu Folgendem führen:
- Gestiegene Produktionskosten
- Längere Fertigstellungszeiten
- Verringerte Maßgenauigkeit
- Mangelnde Kundenzufriedenheit
- Geringere Gesamtproduktivität
Eine frühzeitige Fehlerbehebung trägt dazu bei, eine gleichbleibende Schnittqualität zu gewährleisten.
Häufige Ursachen für Schlackenprobleme beim Laserschneiden
Falsche Schnittgeschwindigkeit
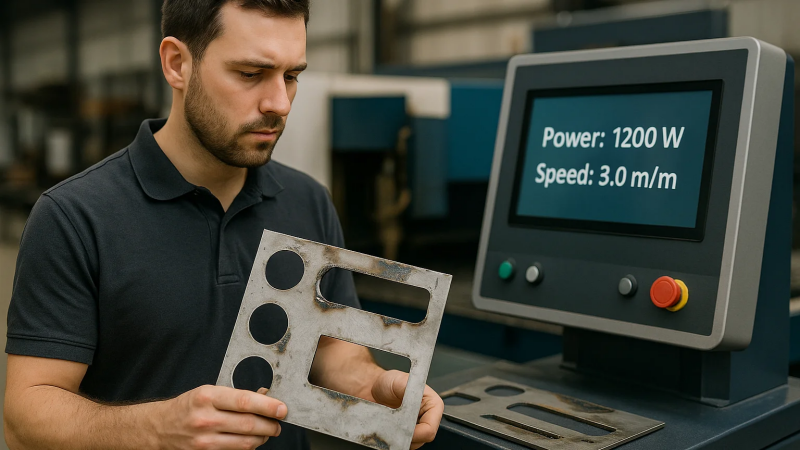
Die Schnittgeschwindigkeit hat einen direkten Einfluss auf die Schlackenbildung.
Wenn die Geschwindigkeit zu langsam ist:
- Übermäßige Hitze sammelt sich an
- Es bildet sich mehr geschmolzenes Material
- Schlacke nimmt deutlich zu
Wenn die Geschwindigkeit zu hoch ist:
- Der Laser dringt möglicherweise nicht vollständig in das Material ein.
- Geschmolzenes Metall kann nicht ordnungsgemäß ausgeworfen werden.
- Unvollständige Schnitte und Schlacke entstehen
Die optimale Geschwindigkeit zu finden, ist unerlässlich.
Unsachgemäßer Hilfsgasdruck
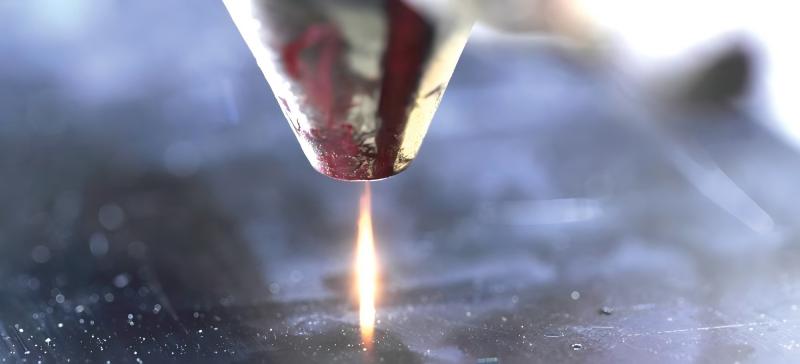
Das Hilfsgas entfernt das geschmolzene Metall aus der Schneidzone.
Häufige Probleme im Zusammenhang mit Gas sind:
- Niedriger Gasdruck
- Instabiler Gasfluss
- Gasverunreinigung
- Falsche Gasauswahl
Unzureichender Gasdruck ist eine der Hauptursachen für Schlackenbildung.
Falsche Fokusposition
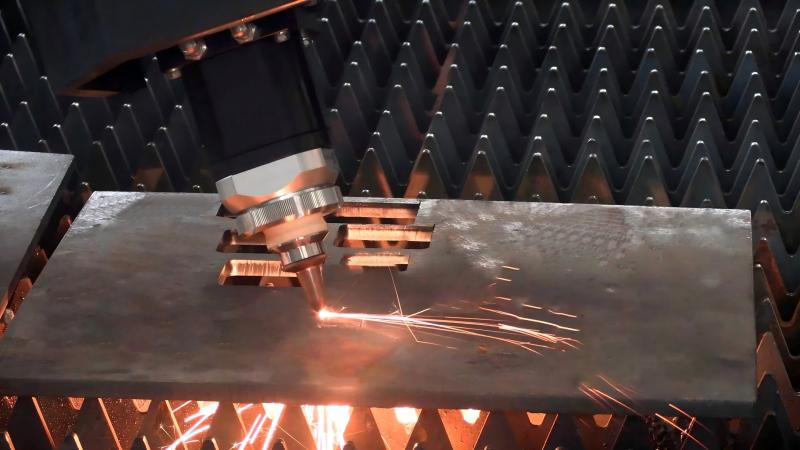
Der Brennpunkt bestimmt, wo die Laserenergie konzentriert wird.
Eine fehlerhafte Fokuseinstellung kann Folgendes verursachen:
- Unvollständiges Schmelzen
- Größere Schnittfugenbreiten
- Übermäßiger Abfall
- Verringerte Schnittleistung
Regelmäßige Fokuskalibrierung hilft, diese Probleme zu vermeiden.
Beschädigung oder Verunreinigung der Düse
Die Düse lenkt das Hilfsgas in den Schneidbereich.
Eine beschädigte Düse kann folgende Folgen haben:
- Ungleichmäßige Gasverteilung
- Turbulente Luftströmung
- Verringerte Schlackenentfernungseffizienz
- Schlechte Schnittqualität
Selbst kleine Düsenfehler können erhebliche Probleme beim Schneiden verursachen.
Schmutziger Schutz Linse
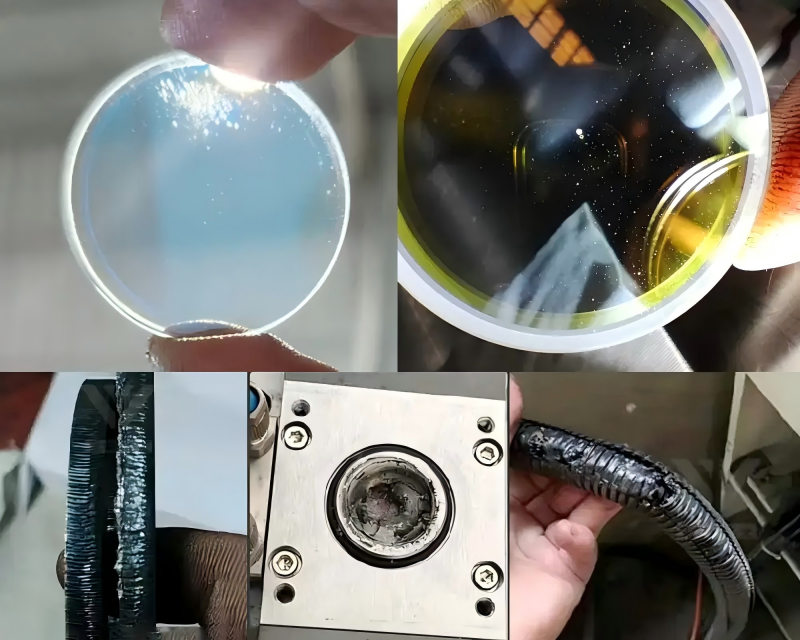
Eine verschmutzte Schutzlinse verringert die Laserenergieübertragung.
Zu den häufigsten Symptomen gehören:
- Verringerte Schneidleistung
- Übermäßiger Schlackenanteil
- Raue Kanten
- Erhöhte Wärmespeicherung
Die regelmäßige Reinigung der Linse ist für die Aufrechterhaltung der Schneidleistung unerlässlich.
Materialoberflächenbeschaffenheit
Rost, Öl, Beschichtungen und Oxidation können das Laserschneiden beeinträchtigen.
Kontaminierte Materialien führen häufig zu Folgendem:
- übermäßige Schlackenbildung
- Schlechte Kantenqualität
- Instabile Schneidleistung
Die Vorbereitung des Materials auf saubere Schnittmaterialien verbessert das Ergebnis.
Schritt-für-Schritt-Anleitung zur Behebung von Schlackenproblemen beim Laserschneiden
Schritt 1: Untersuchung der Schlackeneigenschaften
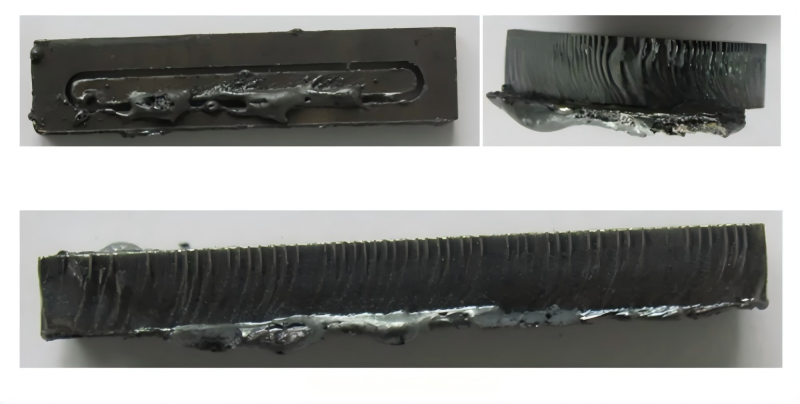
Ich beginne immer damit, die Schlacke zu untersuchen.
Stellen Sie die folgenden Fragen:
- Ist die Schlacke weich oder hart?
- Ist es auf bestimmte Gebiete konzentriert?
- Erscheint es einheitlich auf dem gesamten Blatt?
Das Aussehen der Schlacke liefert oft wertvolle Hinweise auf das zugrundeliegende Problem.
Schritt 2: Schnittparameter überprüfen
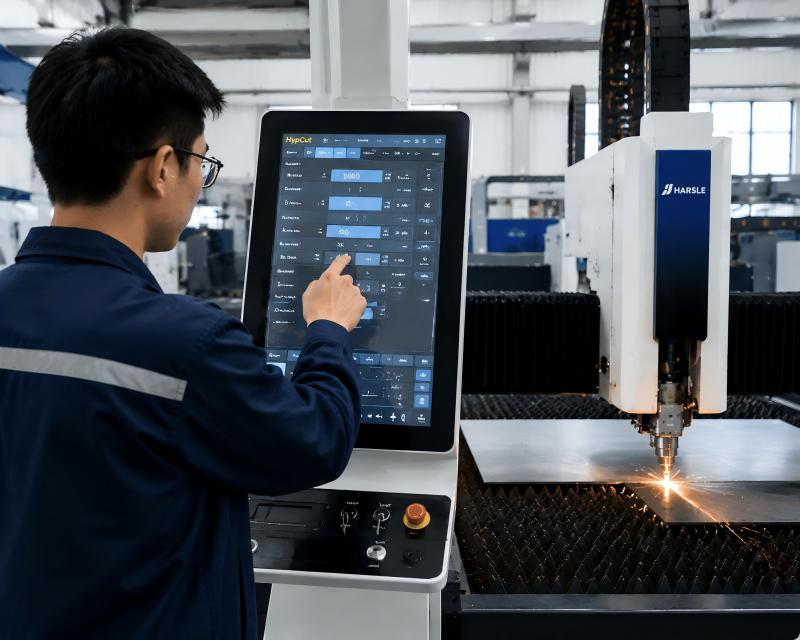
Überprüfen Sie das Schneideprogramm und vergleichen Sie die Einstellungen mit den empfohlenen Werten.
Überprüfen:
- Laserleistung
- Schnittgeschwindigkeit
- Fokusposition
- Frequenzeinstellungen
Passen Sie die Parameter schrittweise an und testen Sie nach jeder Änderung.
Schritt 3: Hilfsgasdruck und -qualität prüfen
Verifizieren:
- Gasart
- Druckniveau
- Strömungsstabilität
- Gasreinheit
Bei Edelstahl ist die Stickstoffreinheit besonders wichtig, um saubere Schnitte zu erzielen.
Schritt 4: Überprüfen Sie die Düse
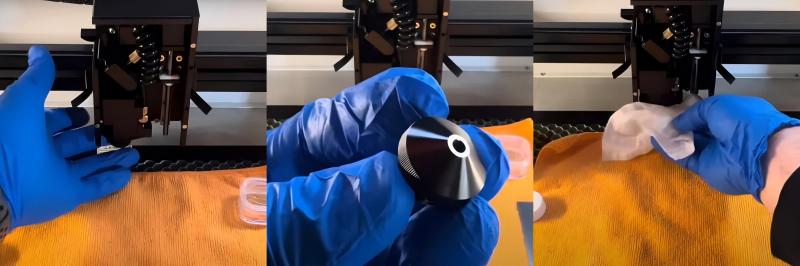
Entfernen Sie die Düse und untersuchen Sie sie sorgfältig.
Suchen:
- Schaden
- Spritzerbildung
- Fehlausrichtung
- Verstopfungen
Tauschen Sie die Düse aus, falls Auffälligkeiten festgestellt werden.
Schritt 5: Reinigen Sie die Schutzlinse
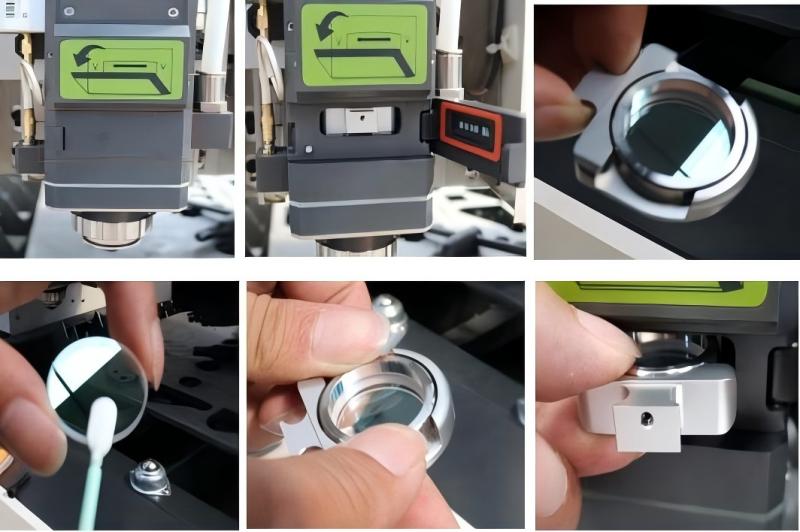
Überprüfen Sie die Schutzlinse unter geeigneten Lichtverhältnissen.
Suchen:
- Staub
- Rauchrückstände
- Brandspuren
- Kratzer
Eine saubere Linse gewährleistet, dass die maximale Laserenergie das Material erreicht.
Schritt 6: Materialqualität bewerten
Prüfen Sie das Plattenmaterial vor dem Zuschneiden.
Prüfen Sie Folgendes:
- Rost
- Ölverschmutzung
- Oxidation
- Oberflächenbeschichtungen
Die Verwendung von sauberem, ebenem Material verbessert die Schnittqualität deutlich.
Tipps zur vorbeugenden Wartung, um Schlackenprobleme zu vermeiden
Führen Sie tägliche Maschineninspektionen durch.
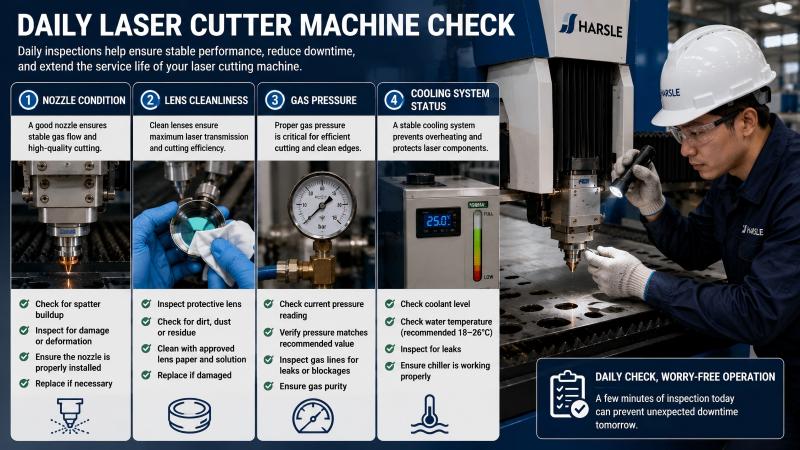
Vor Produktionsbeginn empfehle ich Folgendes zu prüfen:
- Düsenzustand
- Linsenreinigung
- Gasdruck
- Betrieb des Kühlsystems
Tägliche Kontrollen helfen, unerwartete Qualitätsprobleme zu vermeiden.
Optische Komponenten warten
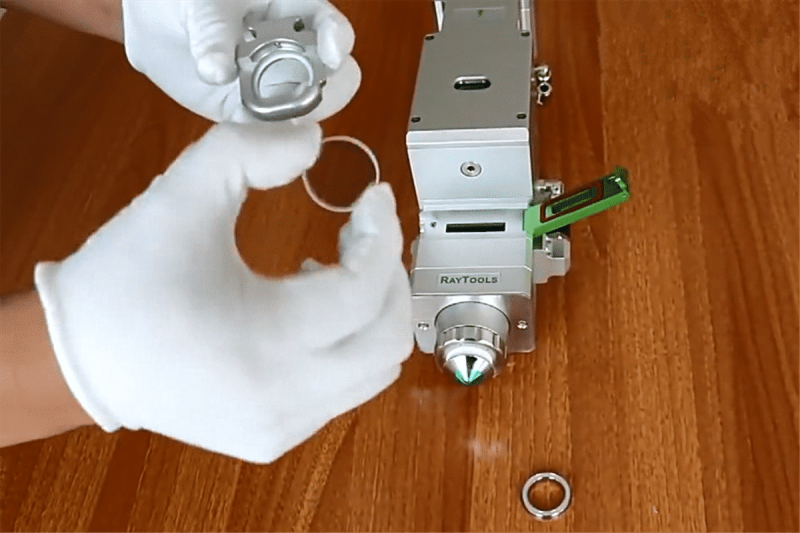
Reinigen Sie optische Komponenten regelmäßig, einschließlich:
- Schutzlinsen
- Fokussierlinsen
- Laserfenster
Gut gewartete Optiken verbessern die Schneidleistung und reduzieren die Schlackenbildung.
Monitor-Assist-Gassysteme
Regelmäßig prüfen:
- Gasregler
- Schläuche
- Steckverbinder
- Filter
Eine stabile Gaszufuhr ist für eine effektive Schlackenentfernung unerlässlich.
FAQs
Was ist die Hauptursache für das Problem der Laserschneidschlacke?
Die häufigsten Ursachen sind eine falsche Schnittgeschwindigkeit, ein unzureichender Hilfsgasdruck, eine falsche Fokusposition, eine Beschädigung der Düse und verschmutzte optische Komponenten.
Kann niedriger Gasdruck zu übermäßiger Schlackenbildung führen?
Ja. Ein zu niedriger Hilfsgasdruck verhindert das effektive Ausstoßen des geschmolzenen Metalls, wodurch sich Schlacke am unteren Rand des Werkstücks ansammelt.
Wie oft sollte ich die Düse überprüfen?
Bei der Serienfertigung empfehle ich, die Düse täglich zu überprüfen und sie sofort auszutauschen, wenn Beschädigungen oder Verunreinigungen festgestellt werden.
Abschluss
A Problem mit Schlacke beim Laserschneiden Dies ist in der Regel ein Zeichen dafür, dass im Schneidprozess eine Anpassung erforderlich ist. Ob das Problem mit den Schneidparametern, dem Hilfsgasdruck, der Fokusposition, dem Düsenzustand, optischen Verunreinigungen oder der Materialqualität zusammenhängt – eine systematische Fehlersuche kann die Ursache schnell ermitteln.
Durch regelmäßige Inspektionen, die Reinigung der optischen Komponenten, die Optimierung der Schnittparameter und eine stabile Gaszufuhr können Sie die Schlackenbildung deutlich reduzieren und sauberere, präzisere Schnitte erzielen. Benötigen Sie weitere Unterstützung bei der Optimierung oder Fehlerbehebung beim Laserschneiden? Dann kontaktieren Sie gerne das HARSLE-Technikteam für professionelle Unterstützung und fachkundige Beratung.


